Wawasan Industri
Apa Itu Mesin CCL (Continuous Color Coating Line)? Memahami Cara Kerja, Tahapan Proses, dan Produk yang Dihasilkannya
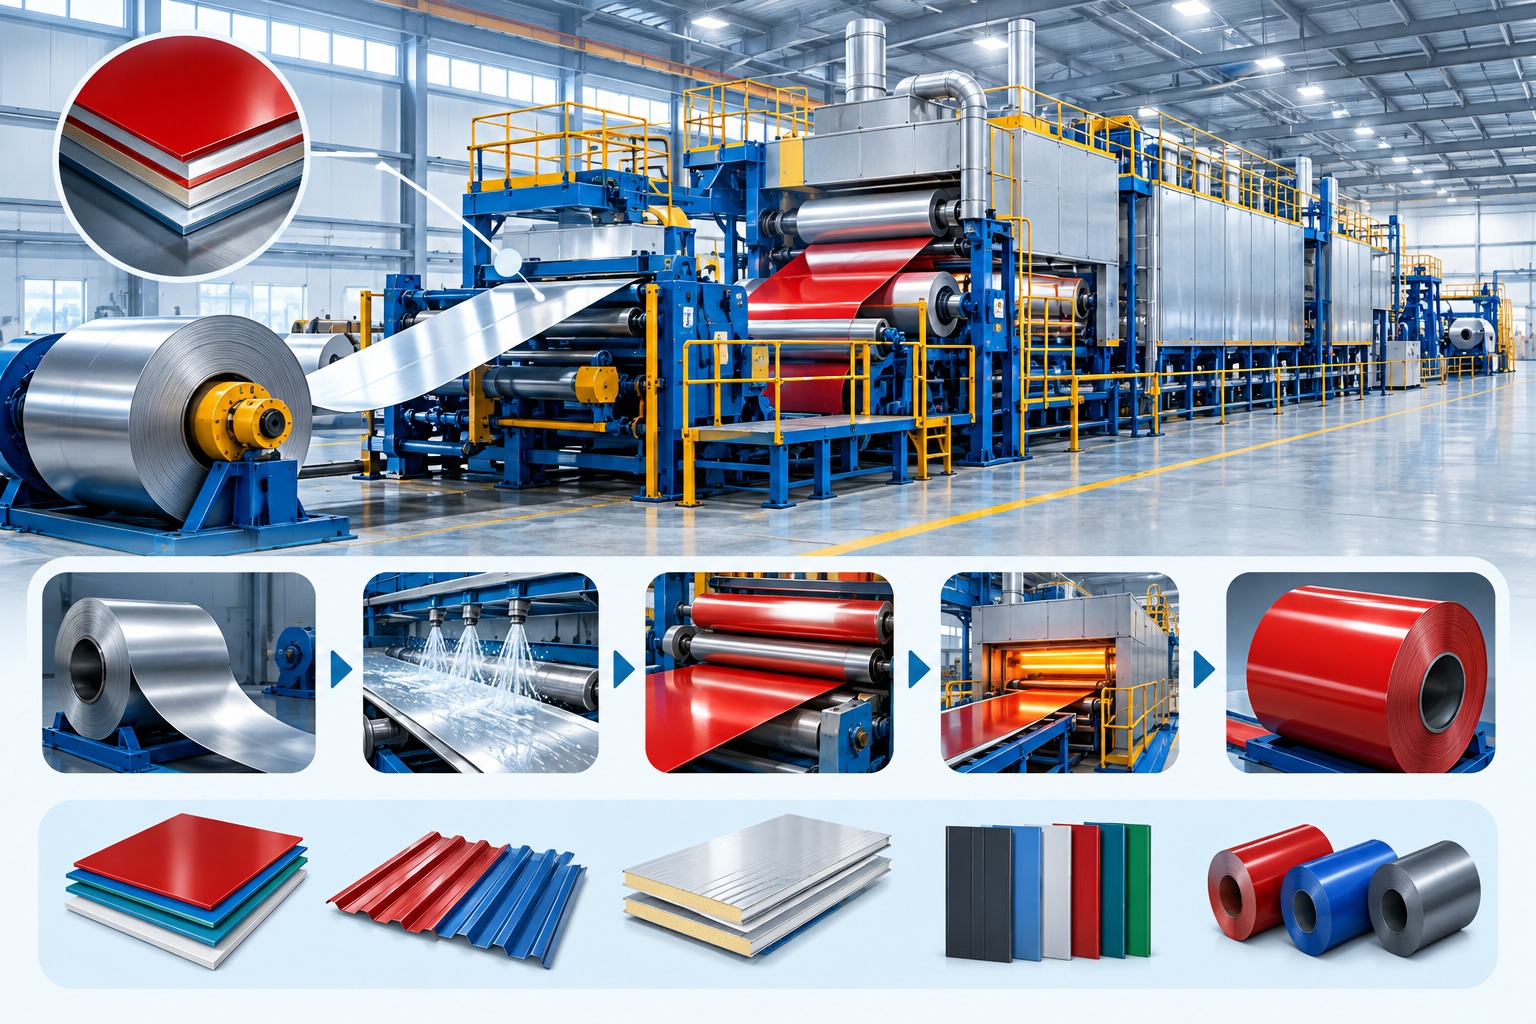
Sebuah coil baja yang masuk ke area produksi belum tentu langsung memiliki permukaan yang siap digunakan untuk roofing, wall cladding, panel, appliance, atau berbagai produk fabrikasi lainnya. Agar permukaannya memiliki perlindungan korosi sekaligus warna, tampilan, dan karakter permukaan yang sesuai, coil dapat diproses melalui sebuah lini produksi kontinu yang menggabungkan pembersihan, pretreatment, aplikasi primer, curing, aplikasi top coat, pendinginan, inspeksi, dan recoiling.
Di industri baja, lini tersebut umum dikenal sebagai Color Coating Line atau Coil Coating Line. Istilah CCL sering digunakan untuk Continuous Color Coating Line. CCL sebenarnya bukan satu mesin tunggal, melainkan rangkaian equipment yang bekerja sebagai satu production system.
Artikel ini membahas alur proses tersebut dari sisi praktik industri: bagaimana coil masuk, bagaimana line dibuat tetap berjalan ketika coil berganti, bagaimana permukaan disiapkan, bagaimana primer dan top coat diaplikasikan, mengapa curing sangat penting, bagaimana quality dikontrol, dan produk apa yang keluar dari line.
1. Apa Itu CCL dan Apa yang Dilakukan Lini Ini?
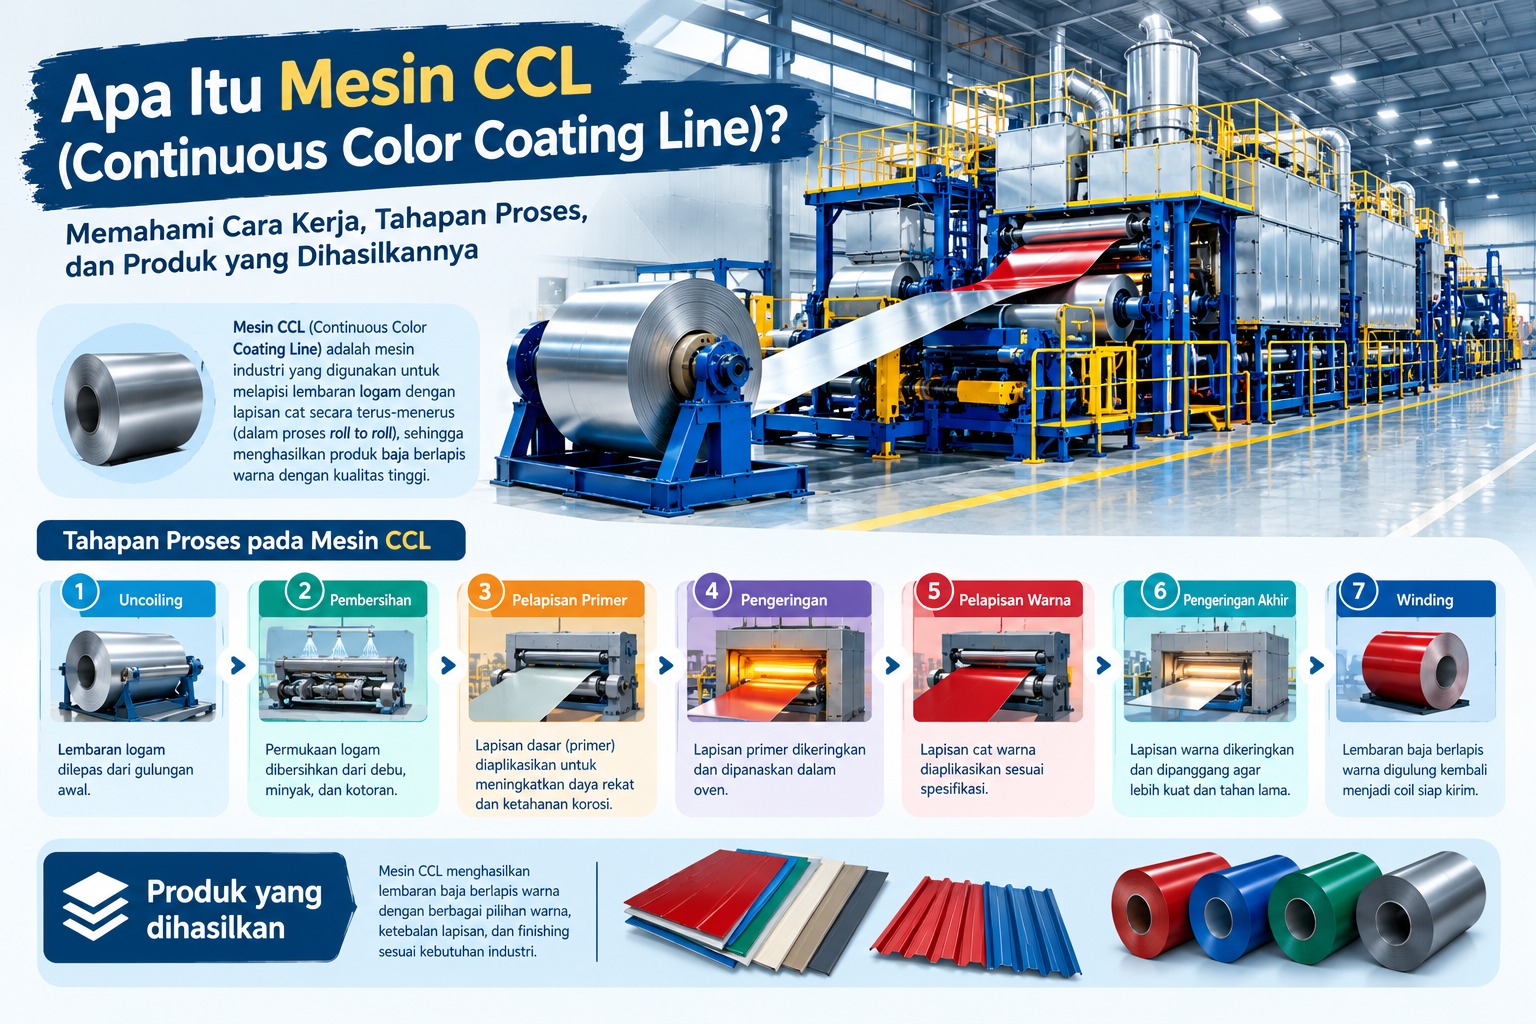
CCL adalah lini produksi kontinu yang menerima metal strip dalam bentuk coil, menyiapkan permukaannya, memberikan sistem coating organik, melakukan curing, mendinginkan material, memeriksa hasil, lalu menggulung kembali strip menjadi finished coated coil. Dalam praktik industri, istilah yang dipakai dapat berupa Continuous Color Coating Line, Colour Coating Line, atau Coil Coating Line. Nama dapat berbeda, tetapi prinsip dasarnya sama: pelapisan dilakukan secara kontinu pada strip metal yang bergerak, bukan dengan mengecat lembaran satu per satu.
CCL bukan satu mesin tunggal. Ia merupakan integrated production line yang terdiri dari pay-off reel atau uncoiler, joining machine, accumulator, cleaning, chemical pretreatment, coater, curing oven, cooling section, inspection, dan recoiler. Konfigurasi dapat ditambah dengan tension leveller, bridle rolls, laminating, embossing, printing, film application, atau equipment lain sesuai produk.
National Coil Coating Association menjelaskan coil coating sebagai proses kontinu dan otomatis yang meliputi unwinding, cleaning, chemical treatment, priming, curing, top coating, curing kembali, cooling, dan rewinding. ArcelorMittal membagi organic coating line menjadi entry section, process section, dan exit section. Pembagian ini menggambarkan bahwa bagian proses harus dapat berjalan stabil walaupun coil di sisi masuk atau keluar sedang diganti.
Dengan demikian, ketika orang mengatakan "mesin CCL", yang sebenarnya dimaksud adalah satu sistem produksi yang bekerja sebagai satu kesatuan.
2. Mengapa Harus Continuous?
Kata continuous merupakan inti teknologi ini. Jika proses coating dihentikan setiap kali satu coil habis, produktivitas akan turun dan kondisi proses dapat berubah. CCL mengatasi persoalan tersebut dengan accumulator atau looper.
Coil pertama dibuka pada entry section. Ketika hampir habis, coil berikutnya disiapkan dan ujungnya disambungkan. Entry accumulator menyediakan cadangan panjang strip sehingga process section tetap menerima material ketika pekerjaan joining berlangsung. Di sisi keluaran, exit accumulator menyediakan buffer ketika finished coil dilepas dan proses recoiling berikutnya disiapkan.
ArcelorMittal menjelaskan bahwa dua accumulator digunakan agar process section dapat mempertahankan kecepatan konstan saat entry atau exit section berhenti untuk joining atau cutting. Ini penting karena kestabilan kecepatan berhubungan langsung dengan coating application dan thermal history di oven.
Jadi continuous bukan berarti tidak pernah ada sambungan antarcoil. Justru coil berikutnya disambungkan sehingga strip membentuk jalur material yang terus bergerak melewati bagian utama line.
3. Dari Coil Bahan Baku hingga Finished Coil
Urutan dasar CCL dapat diringkas sebagai berikut:
Coil bahan baku → Pay-off → Joining → Entry accumulator → Cleaning → Pretreatment → Drying → Primer coating → Curing oven → Cooling → Top coating → Curing oven → Cooling → Inspection → Exit accumulator → Recoiler.
Tidak semua line memiliki urutan persis seperti ini. Ada line dengan satu sisi coating, dua sisi coating, backing coat, laminating, embossing, atau kombinasi dengan metallic coating. Ada pula combi-line yang menggabungkan proses hot-dip metallic coating dengan continuous organic coating.
Hal yang penting adalah membedakan upstream, process section, dan downstream. CCL menerima substrate yang karakteristiknya sudah ditentukan proses sebelumnya. Setelah keluar, coated coil masih dapat menjalani slitting, cut-to-length, roll forming, stamping, bending, atau proses fabrikasi lainnya.
Karena itu CCL bukan mesin pembuat atap secara langsung. Output utamanya adalah coated coil yang kemudian menjadi bahan baku untuk produk berikutnya.
4. 1. Coil Handling dan Pay-Off Reel
Proses dimulai ketika coil bahan baku ditempatkan pada pay-off reel. Coil ditahan oleh mandrel dan dilepaskan dengan putaran yang dikontrol. Material dapat berupa galvanized steel, aluminium-zinc coated steel, cold rolled steel, aluminium, atau substrate lain sesuai desain line.
Sebelum masuk proses, identitas coil harus dapat ditelusuri. Informasi seperti grade, thickness, width, coil weight, heat number, supplier, dan surface condition dapat menjadi bagian dari traceability.
Pay-off tidak hanya berfungsi sebagai pemegang coil. Ia harus mampu memasok strip dengan tension yang sesuai. Strip yang tidak stabil dapat menyebabkan tracking problem, edge damage, atau gangguan pada coating section.
Dalam line modern, coil handling terintegrasi dengan sensor, drive, hydraulic system, dan control system. Kecepatan pay-off harus disinkronkan dengan kecepatan line agar tidak menghasilkan slack maupun excessive tension.
5. 2. Joining atau Stitching
Ketika satu coil hampir habis, ujung coil berikutnya harus disambungkan dengan ujung coil yang sedang diproses. Metode yang digunakan dapat berupa stitching, welding, atau teknologi joining lain sesuai material dan desain line.
Tujuannya adalah membuat strip tetap tersambung secara mekanis sehingga process section tidak kehilangan material. Area sambungan biasanya diberi penanda atau dilacak oleh sistem agar dapat dipisahkan jika product specification mengharuskannya.
Joining merupakan salah satu alasan accumulator diperlukan. Entry section dapat melakukan pekerjaan coil change atau joining sementara bagian proses tetap berjalan. Tanpa buffer tersebut, process section harus sering berhenti setiap kali coil berganti.
Kualitas joining juga penting. Sambungan yang tidak sesuai dapat menimbulkan risiko terhadap downstream equipment, sehingga desain joint dan prosedur inspection harus mengikuti equipment supplier serta prosedur pabrik.
6. 3. Entry Accumulator dan Tension Control
Entry accumulator menyimpan strip sementara dalam bentuk loop atau konfigurasi buffer lain. Fungsinya menjaga kontinuitas material menuju process section.
Di sepanjang line, tension control juga sangat penting. Strip yang terlalu longgar dapat bergerak tidak stabil. Strip yang terlalu tegang dapat meningkatkan risiko deformation atau edge problem. Karena itu digunakan kombinasi bridle rolls, drive rolls, dancer atau tension system, sensor, dan control logic.
Tension tidak boleh dipandang sebagai satu angka yang berlaku untuk seluruh line. Nilainya dapat berubah sesuai thickness, width, yield strength, line speed, dan posisi proses.
Strip tracking juga harus dikontrol. Material harus tetap berada di tengah jalur agar tidak bergeser terhadap coater rolls, guide rolls, oven, atau inspection equipment. Sistem centering dan steering dapat digunakan untuk menjaga posisi strip.
7. 4. Cleaning: Mengapa Permukaan Harus Benar-Benar Bersih?
Sebelum diberi coating, permukaan harus berada pada kondisi yang sesuai. Coil dapat membawa oil, rolling residue, debu, partikel, atau kontaminan lain. Jika kontaminan tertinggal, adhesion coating dapat terganggu.
Cleaning dapat menggunakan alkaline solution, spray, brushing, rinsing, atau kombinasi metode. National Coil Coating Association menjelaskan penggunaan cleaning dan mechanical brushing sebagai bagian dari proses coil coating.
Parameter yang perlu dikontrol antara lain konsentrasi chemical, temperatur, spray pressure, contact time, kondisi brush, kualitas air rinse, dan carry-over.
Cleaning bukan sekadar mencuci material. Tujuannya adalah menciptakan surface condition yang konsisten untuk proses pretreatment dan coating berikutnya.
Masalah adhesion yang terlihat pada finished coil tidak selalu berasal dari paint. Penyebabnya dapat berasal dari cleaning yang tidak efektif atau permukaan substrate yang sudah bermasalah sejak upstream.
8. 5. Chemical Pretreatment
Setelah cleaning, strip masuk ke pretreatment. Tahap ini bertujuan menyiapkan permukaan metal agar memiliki kondisi yang mendukung adhesion dan corrosion performance dari sistem coating.
ArcelorMittal menjelaskan bahwa permukaan setelah degreasing diberi surface treatment untuk meningkatkan paint adhesion dan memberikan tingkat perlindungan korosi tertentu. Dalam manualnya, lapisan pretreatment disebut sangat tipis, sehingga fungsinya berbeda dengan primer dan top coat.
Jenis chemistry tidak universal. Sistem pretreatment bergantung pada substrate, coating system, customer requirement, regulasi, dan desain proses. Teknologi yang digunakan dapat berupa conversion coating maupun dry-in-place system.
Parameter seperti concentration, pH, temperature, application rate, contact time, rinsing, dan drying harus dikendalikan berdasarkan technical data chemistry. Tidak tepat menyatakan bahwa semua CCL menggunakan satu jenis chemical atau satu parameter universal.
9. 6. Drying Setelah Pretreatment
Setelah pretreatment dan rinsing, strip perlu dikondisikan sebelum masuk coating section. Sisa air atau chemical carry-over dapat mengganggu aplikasi coating.
Drying dapat menggunakan hot air, air knife, atau sistem lain. Kondisi strip yang keluar dari drying harus konsisten agar primer dapat diaplikasikan dengan stabil.
Di sini terlihat bahwa CCL sebenarnya merupakan rangkaian proses yang saling bergantung. Jika cleaning tidak stabil, pretreatment terpengaruh. Jika pretreatment terpengaruh, adhesion dapat berubah. Jika drying tidak baik, coating application berikutnya dapat terganggu.
Karena itu process engineer biasanya melihat line sebagai satu sistem, bukan kumpulan mesin yang berdiri sendiri.
10. 7. Primer Coating dengan Roll Coater
Setelah surface preparation, strip memasuki coating section. Primer biasanya merupakan bagian penting dari coating system karena membantu adhesion dan perlindungan substrate.
Aplikasi coil coating umumnya dilakukan menggunakan roll coating. Coating liquid ditransfer dari reservoir melalui rangkaian roll menuju permukaan strip. National Coil Coating Association menjelaskan bahwa pickup roll dapat mentransfer coating ke applicator roll, dan arah rotasi applicator roll memengaruhi karakter aplikasi.
Direct roll coating dan reverse roll coating dapat digunakan untuk kebutuhan berbeda. Sistem harus menjaga coating pickup dan distribution tetap stabil meskipun strip bergerak cepat.
Parameter yang dapat berpengaruh antara lain viscosity, temperature, coating flow, roll speed, strip speed, roll pressure, surface condition, dan target coating weight.
Karena itu "paint sudah mengalir" belum berarti proses sudah benar. Yang dibutuhkan adalah film yang seragam dan memenuhi specification.
11. 8. Curing Oven Pertama
Setelah primer diaplikasikan, strip masuk ke curing oven. Curing tidak boleh disamakan hanya dengan pengeringan.
Dalam sistem coating, curing berkaitan dengan pembentukan film dan reaksi kimia pada resin sesuai formulasi. ArcelorMittal menekankan bahwa curing cycle berpengaruh terhadap aesthetic finish, hardness, adhesion, mechanical resistance, dan chemical resistance.
Oven dapat terdiri dari beberapa heating zone. Set point oven bukan satu-satunya parameter yang penting. Actual strip temperature, residence time, line speed, airflow, coating chemistry, coating thickness, dan substrate thickness semuanya dapat berpengaruh.
Jika curing kurang, film dapat belum mencapai sifat yang dipersyaratkan. Jika thermal exposure berlebihan, sistem coating tertentu dapat mengalami perubahan warna, gloss, atau sifat lainnya.
Karena itu target proses harus mengacu pada technical data coating dan product specification, bukan sekadar kebiasaan operator.
12. 9. Cooling Setelah Curing
Setelah keluar dari oven, strip berada pada temperatur tinggi. Material harus didinginkan sebelum proses berikutnya.
Cooling dapat menggunakan forced air, water quench, atau kombinasi metode tergantung desain line. Temperatur strip harus berada pada kondisi yang sesuai sebelum masuk top coater.
Pendinginan juga membantu mengontrol thermal history. Jika strip terlalu panas saat memasuki coating station berikutnya, karakter coating application dapat berubah.
Karena itu cooling bukan equipment tambahan yang tidak penting. Ia merupakan bagian dari process control.
13. 10. Top Coat dan Pembentukan Tampilan Akhir
Top coat merupakan lapisan yang paling terlihat pada produk. Lapisan ini menentukan warna, gloss, texture, dan sebagian karakter permukaan. Namun fungsi top coat tidak hanya estetika. Formulasi tertentu dapat dirancang untuk kebutuhan weather resistance, UV exposure, chemical resistance, abrasion resistance, atau application tertentu.
Sistem resin dapat berbeda-beda, misalnya polyester, polyurethane, plastisol, PVDF, acrylic, epoxy, dan lainnya. Tidak ada satu resin yang otomatis cocok untuk semua aplikasi.
Untuk roofing outdoor, appliance, interior panel, furniture, atau industrial equipment, kebutuhan performanya berbeda. Karena itu pemilihan coating harus mempertimbangkan intended use, forming operation, environment, dan customer specification.
Top coat diaplikasikan dengan prinsip roll coating yang sama-sama membutuhkan kontrol terhadap film thickness, coating viscosity, roll condition, line speed, dan surface cleanliness.
14. 11. Curing Oven Kedua
Setelah top coat diaplikasikan, strip kembali melewati curing oven. Tahap ini menentukan apakah coating mencapai kondisi akhir yang diperlukan.
Hubungan antara line speed dan oven sangat penting. Jika panjang effective heating zone tetap tetapi line speed naik, residence time turun. Secara sederhana, residence time dapat dipahami sebagai panjang lintasan efektif dibagi line speed.
Contoh: bila lintasan efektif suatu zona adalah 60 meter dan strip berjalan 60 m/min, waktu teoritis berada di zona tersebut sekitar 1 menit. Bila speed menjadi 120 m/min, waktunya sekitar 30 detik. Perhitungan nyata harus mempertimbangkan bentuk oven, strip path, heat transfer, airflow, dan temperatur strip.
Karena itu menaikkan speed tanpa menyesuaikan thermal process dapat menghasilkan under-cure atau perubahan kualitas.
15. 12. Final Cooling, Inspection, dan Recoiling
Setelah curing kedua, strip didinginkan hingga kondisi yang sesuai untuk inspection dan recoiling. Inspection dapat mencakup visual surface, color, gloss, coating thickness, adhesion, hardness, bend performance, dimensional check, dan pengujian lain sesuai quality plan.
National Coil Coating Association menyebut contoh metode evaluasi seperti T-bend, MEK solvent resistance, pencil hardness, adhesion, dan viscosity measurement. Tidak semua test dilakukan pada setiap coil; frekuensi bergantung pada specification dan quality plan.
Setelah inspection, strip melewati exit accumulator dan akhirnya digulung kembali pada recoiler.
Coil yang keluar disebut finished coated coil atau pre-painted coil. Material tersebut kemudian dapat menjadi bahan baku untuk slitting, cut-to-length, roll forming, panel manufacturing, stamping, atau proses downstream lain.
16. Produk Apa yang Dihasilkan?
Produk hasil CCL bergantung pada substrate dan coating system. Salah satu kelompok yang sangat umum adalah pre-painted steel.
PPGI biasanya digunakan untuk menyebut pre-painted galvanized steel, yaitu galvanized steel yang kemudian diberi organic coating. PPGL sering digunakan untuk menyebut pre-painted steel dengan substrate metallic coating berbasis aluminium-zinc atau sistem yang dipasarkan sebagai galvalume, tetapi istilah dagang dapat berbeda antarprodusen.
World Steel Association menjelaskan bahwa organic coated steel dapat menggunakan hot-dip galvanized coil, electrogalvanized coil, cold rolled steel, atau substrate lain. Aplikasinya mencakup konstruksi, HVAC, appliance, furniture, electrical housing, dan sektor industri lainnya.
Karena itu pembeli tidak sebaiknya hanya menanyakan "PPGI atau PPGL". Yang lebih penting adalah mengetahui substrate grade, metallic coating, organic coating system, coating thickness, color, gloss, mechanical properties, standard, dan intended application.
17. CCL Bukan Mesin Pembuat Atap
Kesalahpahaman yang sering muncul adalah menganggap CCL langsung menghasilkan roofing sheet. Sebenarnya output utama CCL adalah coated coil.
Alurnya dapat berupa:
Galvanized coil → CCL → pre-painted coil → roll forming → roofing sheet.
Atau:
Pre-painted coil → slitting → narrow strip → component manufacturing.
Dengan model ini, CCL berada di tengah value chain. Pabrik yang mengoperasikan CCL dapat menjual coated coil kepada fabricator yang kemudian membuat produk akhir.
Hal ini juga menjelaskan mengapa formability sangat penting. Jika coil akan diproses roll forming atau bending, coating system harus mampu mengikuti deformasi tanpa mengalami cracking atau loss of adhesion melebihi batas yang ditetapkan.
18. CCL dan Continuous Galvanizing Line Tidak Sama
CGL dan CCL sering dianggap sama karena keduanya memproses strip secara kontinu, padahal fungsi utamanya berbeda.
Continuous Galvanizing Line terutama menghasilkan metallic-coated steel, misalnya galvanized steel atau zinc alloy coated steel. CCL menghasilkan organic-coated atau pre-painted metal.
Salah satu alur yang umum adalah:
Cold rolled steel → CGL → galvanized coil → CCL → pre-painted galvanized coil.
Namun ada juga combi-line yang menggabungkan proses metallic coating dan organic coating. ArcelorMittal menjelaskan bahwa combi-line dapat menggabungkan hot-dip metallic coating dengan continuous coil coating.
Jadi istilah CCL harus dilihat dari fungsi coating yang dilakukan oleh line tersebut, bukan hanya dari fakta bahwa material bergerak secara kontinu.
19. Mengapa Surface Preparation Sangat Menentukan?
Banyak defect coating sebenarnya bermula sebelum paint masuk ke coater. Oil, residue, dust, oxide, atau kontaminan dapat mengganggu hubungan antara substrate, pretreatment, primer, dan top coat.
Dampaknya dapat berupa poor adhesion, blister, peeling, uneven appearance, local corrosion, atau defect permukaan.
Karena itu cleaning dan pretreatment harus diperlakukan sebagai critical process. Kualitas paint yang mahal tidak dapat sepenuhnya memperbaiki substrate yang tidak dipersiapkan dengan benar.
Flat strip memberi keuntungan karena permukaan mudah diakses oleh spray dan mechanical cleaning. National Coil Coating Association juga menekankan bahwa proses flat-sheet memungkinkan kontrol coating weight dan surface preparation yang baik.
20. Tension, Speed, dan Coating Thickness Harus Bekerja Bersama
Tiga parameter yang sering terlihat terpisah sebenarnya saling berhubungan.
Tension menjaga strip tetap stabil. Speed menentukan waktu material berada di setiap proses. Coating system menentukan film yang harus dibentuk dan thermal history yang diperlukan.
Coating thickness juga harus dikontrol. Terlalu tipis dapat membuat performance tidak mencapai target. Terlalu tebal meningkatkan penggunaan coating dan dapat mengubah behaviour film saat curing atau forming.
Tidak ada satu angka coating thickness yang berlaku untuk seluruh CCL. Nilainya bergantung pada coating system, substrate, standard, application, dan customer specification.
Hal yang sama berlaku untuk line speed. Tenova, misalnya, mencantumkan salah satu color coating line dengan thickness 0,16–1,6 mm, width 800–1600 mm, speed hingga 120 m/min, dan kapasitas hingga 150.000 ton per tahun. Itu adalah contoh konfigurasi tertentu, bukan angka universal semua CCL.
21. Defect yang Sering Dikendalikan pada CCL
Defect pada coil coated product dapat berasal dari banyak bagian proses.
Poor adhesion dapat berkaitan dengan cleaning, pretreatment, coating chemistry, atau curing. Color variation dapat berkaitan dengan pigment, film thickness, coating preparation, atau curing. Gloss variation dapat muncul akibat application atau thermal condition.
Streak dapat berkaitan dengan coating roll. Fisheye atau cratering dapat berkaitan dengan contamination dan surface tension. Pinholes dapat berkaitan dengan coating formulation atau substrate condition. Scratch dapat terjadi ketika strip menyentuh roll atau handling equipment.
Ada pula orange peel, blister, edge defect, surface dirt, coating skip, dan masalah flatness.
Pendekatan yang benar adalah melakukan root-cause analysis berdasarkan data proses. Jangan langsung menyimpulkan bahwa semua defect berasal dari paint.
22. Quality Control dan Pengujian
Quality control pada CCL tidak cukup dilakukan dengan melihat warna. Produk dapat terlihat bagus tetapi gagal pada adhesion, bend, hardness, solvent resistance, atau parameter lain.
BS EN 10169:2022 merupakan standar untuk continuously organic coated atau coil coated steel flat products dan menetapkan technical delivery conditions serta performance requirements. Standar tersebut mencakup aspek coating, flexibility, colour, inspection, thickness, corrosion protection, dan penggunaan tertentu.
Di pabrik, quality plan dapat mencakup visual inspection, dry film thickness, color, gloss, adhesion, T-bend, hardness, solvent resistance, impact, dan pengujian corrosion-related sesuai produk.
Frekuensi sampling tidak universal. Ia harus mengikuti standard, customer specification, product type, dan quality system perusahaan.
23. Automation, PLC, dan Process Control
CCL modern merupakan sistem automation yang kompleks. PLC, HMI, drives, sensors, temperature controllers, flow controls, tension controls, safety interlocks, dan data acquisition bekerja bersama.
SMS group menjelaskan bahwa automation pada color coating line digunakan untuk mencapai target process values melalui kontrol hydraulic dan electrical. Mereka juga menjelaskan process optimization yang ditujukan untuk process stability, reliability, throughput, dan flexibility.
Automation dapat mengatur line speed, strip tension, roll speed, oven temperature, accumulator position, paint flow, cooling, strip tracking, dan safety logic.
Semakin cepat line, semakin penting sinkronisasi. Kesalahan kecil pada satu bagian dapat merambat ke bagian lain. Karena itu recipe management dan parameter logging sangat penting untuk repeatability.
24. Kapasitas CCL Tidak Bisa Dilihat dari Speed Saja
Line yang mampu berjalan 120 m/min belum tentu menghasilkan output tahunan maksimum berdasarkan perhitungan teoritis speed tersebut.
Kapasitas aktual dipengaruhi oleh width, thickness, coil weight, product mix, changeover, downtime, maintenance, reject, yield, dan availability.
Contoh spesifikasi Tenova menunjukkan bahwa line tertentu dapat memiliki speed hingga 120 m/min dan kapasitas hingga 150.000 ton per tahun. Sementara sumber teknis lain menunjukkan rentang line coil coating yang lebih luas. Artinya angka speed dan kapasitas harus selalu dibaca sebagai spesifikasi equipment tertentu.
Untuk menilai line secara nyata, lebih berguna melihat throughput aktual, availability, yield, quality rate, dan changeover time daripada hanya angka maximum speed.
25. Maintenance pada CCL
CCL memiliki rotating equipment, rolls, bearings, pumps, drives, burners, ovens, sensors, chemical circulation system, cooling system, dan electrical equipment.
Maintenance meliputi preventive maintenance, predictive maintenance, roll inspection, bearing inspection, pump maintenance, burner inspection, sensor calibration, electrical maintenance, dan cleaning equipment.
Roll condition sangat penting karena roll dapat berinteraksi langsung dengan strip atau coating. Roll yang terkontaminasi, rusak, atau tidak sesuai dapat menimbulkan streak, scratch, atau surface defect.
Maintenance karena itu bukan hanya cara mencegah breakdown. Pada CCL, maintenance juga merupakan bagian dari quality assurance. Kondisi equipment menentukan kemampuan line mempertahankan process window.
26. Keselamatan Kerja pada CCL
CCL menggabungkan moving strip, rotating rolls, pinch points, temperatur tinggi, chemical handling, electrical systems, dan combustion equipment.
Area nip roll harus memiliki guarding dan pengendalian akses. Oven memiliki temperatur tinggi dan sistem pemanasan. Chemical section membutuhkan prosedur handling yang sesuai dengan SDS dan aturan keselamatan pabrik.
Pengendalian dapat mencakup machine guarding, interlock, emergency stop, lockout/tagout, PPE, chemical management, ventilation, training, permit system, dan prosedur start-up/shutdown.
Keselamatan tidak boleh dianggap sebagai tambahan setelah mesin selesai dibangun. Layout, interlock, accessibility, maintenance access, dan emergency response harus menjadi bagian dari engineering line.
27. Hubungan CCL dengan Roll Forming dan Produk Konstruksi
Dalam industri roofing dan wall cladding, CCL sering menjadi proses sebelum roll forming.
Alurnya:
Metallic coated steel → CCL → pre-painted coil → roll forming → roofing atau wall profile.
Karena coating sudah ada sebelum forming, coating harus memiliki formability yang sesuai. Radius bending yang terlalu agresif dapat menyebabkan cracking atau loss of adhesion jika coating system tidak cocok.
ArcelorMittal menyebut organic coated steel dapat diproses dengan bending, profiling, cold roll forming, dan deep drawing untuk produk tertentu, tetapi karakteristik tersebut harus mengikuti technical specification produk yang dipilih.
Jadi CCL dan downstream forming harus dipikirkan sebagai satu value chain. Material yang bagus untuk flat application belum tentu cocok untuk semua forming operation.
28. Traceability dan Data Produksi
Jika customer menemukan masalah pada satu coil, pabrik harus mampu menelusuri sejarah coil tersebut.
Data yang dapat disimpan antara lain coil number, heat number, substrate source, coating batch, production date, line speed, oven profile, coating parameters, operator, quality test, dan packaging.
Data ini berguna untuk root-cause analysis. Misalnya defect adhesion muncul pada kelompok coil tertentu. Engineer dapat membandingkan cleaning condition, pretreatment chemistry, coating batch, oven profile, speed, dan material upstream.
CCL modern semakin mengarah pada production data integration. Data bukan hanya untuk laporan produksi, tetapi dapat digunakan untuk mengidentifikasi process drift dan menghubungkan parameter dengan defect.
29. Bagaimana Membaca CCL dari Perspektif Process Engineer
Process engineer sebaiknya tidak hanya bertanya apakah mesin dapat berjalan. Pertanyaan yang lebih penting adalah apakah proses dapat menghasilkan produk yang konsisten.
Beberapa critical control point adalah:
Material control: apakah substrate sesuai?
Surface control: apakah cleaning berhasil?
Chemical control: apakah pretreatment berada pada range?
Application control: apakah coating weight dan distribution sesuai?
Thermal control: apakah curing mencapai target?
Mechanical control: apakah tension dan tracking stabil?
Cooling control: apakah strip berada pada kondisi yang sesuai?
Quality control: apakah produk memenuhi specification?
Traceability: apakah parameter dan hasil test dapat ditelusuri?
Pendekatan tersebut membantu memisahkan masalah equipment, material, chemistry, coating, dan operating condition.
Kesimpulan
CCL adalah lini produksi kontinu yang mengubah metal strip berbentuk coil menjadi coated coil melalui rangkaian surface preparation, chemical pretreatment, primer coating, curing, top coating, cooling, inspection, dan recoiling.
Nilai utama teknologi ini bukan hanya kemampuan memberi warna pada baja. Coating dilakukan pada strip yang masih flat sehingga proses cleaning, pretreatment, coating application, dan curing dapat dikontrol secara kontinu dan berulang. Produk kemudian dapat diproses menjadi roofing, wall cladding, appliance components, panels, furniture, electrical housings, HVAC components, dan berbagai produk lainnya.
Kualitas akhir merupakan hasil integrasi seluruh proses. Paint yang bagus tidak dapat sepenuhnya memperbaiki cleaning yang buruk. Oven yang canggih tidak dapat menggantikan coating application yang tidak stabil. Speed tinggi juga tidak otomatis berarti produktivitas tinggi jika reject, downtime, dan changeover besar.
Karena itu, cara paling tepat memahami CCL adalah sebagai integrated process system. Pay-off menyediakan material, joining menjaga kontinuitas, accumulator menjaga process section tetap stabil, cleaning dan pretreatment mempersiapkan permukaan, coater membentuk lapisan, oven melakukan curing, cooling menstabilkan material, inspection memverifikasi hasil, dan recoiler menghasilkan finished coated coil.
Sumber dan Referensi Teknis
1. National Coil Coating Association (NCCA), Coil Coating Process. https://www.coilcoating.org/process
2. National Coil Coating Association (NCCA), Education and Coil Coating Learning Center. https://www.coilcoating.org/education
3. ArcelorMittal, User Manual – Organic Coated Steel / Organic Coated Products. https://constructalia.arcelormittal.com/files/Organiccoated_usermanual_EN--662d2d906fbbbd99b0f18fdbe8f7f564.pdf
4. SMS group, Color Coating Lines for Carbon Steel. https://www.sms-group.com/es-es/plants/color-coating-lines-for-carbon-steel
5. Tenova, Colour Coating Line. https://tenova.com/technologies/colour-coating-line
6. BSI, BS EN 10169:2022 – Continuously organic coated (coil coated) steel flat products. Technical delivery conditions. https://knowledge.bsigroup.com/products/continuously-organic-coated-coil-coated-steel-flat-products-technical-delivery-conditions-1
7. World Steel Association, Asia – Organic Coated Steel Eco-profile, 2026. https://worldsteel.org/zh-hans/wider-sustainability/life-cycle-thinking/lca-eco-profiles-2026-release/asia-organic-coated-steel-other/
Catatan Teknis
Istilah CCL dapat digunakan berbeda antarprodusen. Dalam artikel ini, CCL merujuk pada continuous colour/color coating line atau continuous coil coating line untuk pelapisan organik metal strip secara kontinu. Konfigurasi aktual setiap line dapat berbeda. Parameter seperti line speed, coating thickness, oven temperature, substrate thickness, width, dan capacity bukan angka universal dan harus mengacu pada desain equipment, coating supplier, product specification, serta standard yang berlaku.