Wawasan Industri
Apa itu Hot Rolled Coil (HRC): Jenis, Grade, Spesifikasi, Standar, dan Aplikasi Industri
Hot Rolled Coil (HRC) atau baja canai panas berbentuk coil merupakan salah satu material penting dalam rantai manufaktur baja. HRC digunakan untuk konstruksi, fabrikasi, pipe making, otomotif, machinery, hingga menjadi bahan awal untuk proses lanjutan seperti pickling dan cold rolling.
Namun HRC bukan satu jenis baja. Di dalamnya terdapat commercial quality, drawing quality, structural steel, automotive steel, HSLA, hingga thermomechanically rolled high-strength steel. Setiap kelompok mempunyai chemistry, mechanical properties, formability, weldability, thickness range, dan tujuan penggunaan yang berbeda.
Karena itu, pemilihan HRC tidak boleh hanya berdasarkan nama grade, ketebalan, atau harga per ton. Standard, grade, chemical composition, yield strength, tensile strength, elongation, dimensional tolerance, surface condition, dan kebutuhan proses berikutnya harus diperiksa bersama.
ASTM A1011/A1011M-25 sendiri mencakup hot-rolled carbon, structural, high-strength low-alloy, high-strength low-alloy with improved formability, dan ultra-high-strength steel sheet and strip dalam bentuk coil maupun cut length. Ini menunjukkan bahwa HRC merupakan keluarga produk dengan banyak kelas mutu, bukan satu material tunggal.
Artikel ini merapikan dan memperluas materi sumber menjadi format yang lebih cocok untuk artikel website, dengan fokus pada grade, standar, spesifikasi mekanis, aplikasi, metalurgi, proses produksi, dan cara memilih HRC secara tepat.
Memahami HRC Sebelum Membandingkan Grade
HRC adalah produk flat steel yang dibuat melalui hot rolling. Material awal umumnya berupa slab yang dipanaskan kemudian direduksi melalui rolling mill sampai mencapai thickness dan width yang ditargetkan. Setelah keluar dari finishing mill, strip didinginkan secara terkontrol dan digulung menjadi coil.
Karena diproses pada temperatur tinggi, permukaan HRC umumnya membawa oxide scale. HRC yang akan masuk cold rolling biasanya menjalani pickling terlebih dahulu. Sebaliknya, HRC untuk structural fabrication, cutting, bending atau pipe making dapat langsung digunakan atau menjalani proses tambahan sesuai kebutuhan.
Yang perlu dibedakan adalah bentuk produk dan grade material. HRC adalah bentuk produk; SPHC, SS400, SAPH, SPFH, S355MC, dan grade lain adalah designation material. Dua coil sama-sama HRC belum tentu mempunyai sifat mekanis atau kemampuan proses yang sama.
Grade HRC Tidak Boleh Dianggap Setara Secara Otomatis
Tabel perbandingan JIS, ASTM, EN, SNI, dan ISO berguna untuk mencari kandidat material, tetapi istilah ‘ekuivalen’ harus digunakan hati-hati. Dua grade dapat mempunyai strength yang mirip namun berbeda dalam chemical composition, thickness range, test method, elongation, bend requirement, surface condition, atau intended application.
Untuk material substitution, periksa product form, standard dan edition, grade, chemistry, yield strength, tensile strength, elongation, thickness range, forming requirement, weldability, surface requirement, dan customer specification. Persamaan angka strength saja tidak cukup untuk menyatakan dua grade identik.
Hot Rolled Coil (HRC) atau baja gulungan canai panas merupakan salah satu produk setengah jadi dan jadi paling krusial dalam industri manufaktur berbasis logam. Diproduksi melalui proses pengerolan pelat baja (slab) pada temperatur rekristalisasi di atas 900^ hingga 1200^ di fasilitas Hot Strip Mill (HSM), HRC berfungsi sebagai material dasar untuk struktur bangunan, pipa, komponen otomotif, hingga substrat penarikan dingin (cold rolling substrate).
Keberagaman tuntutan industri menuntut HRC diproduksi dalam berbagai kelas mutu (grades), mulai dari baja karbon ultra-rendah untuk pembentukan ekstrem, baja karbon struktural, baja khusus pemipaan, hingga baja berkekuatan tinggi berpaduan rendah (High-Strength Low-Alloy / HSLA) yang diproses secara termomekanis. Pemahaman mendalam mengenai ekuivalensi antar-standar internasional (Indonesia/SNI, Jepang/JIS, Amerika Serikat/ASTM-SAE, Eropa/EN, dan Global/ISO) serta batasan mekanisnya sangat penting untuk memastikan ketepatan rekayasa material, efisiensi rantai pasok, dan keselamatan struktur.
Perbandingan Standar HRC Antarwilayah
Penentuan kesetaraan mutu baja canai panas melibatkan korelasi komposisi kimia, metode deoksidasi, dan properti mekanis utama. Pemetaan komprehensif mutu HRC utama berdasarkan standar Standar Nasional Indonesia (SNI), Japanese Industrial Standards (JIS / JFS), American Society for Testing and Materials / Society of Automotive Engineers (ASTM/SAE), European Norms (EN), dan International Organization for Standardization (ISO) memberikan landasan teknis untuk substitusi material secara global.
Spesifikasi Mekanis HRC yang Wajib Dipahami
Properti mekanis HRC—meliputi Yield Strength (kekuatan luluh, R_{eL} atau R_{p0.2}), Tensile Strength (kekuatan tarik, R_m), dan Elongation (perpanjangan putus, A)—sangat dipengaruhi oleh ketebalan nominal material (t), penambahan unsur paduan, serta rute pendinginan pada Run-Out Table (ROT).
Grade HRC untuk Forming dan Drawing
Baja kelompok ini mengutamakan kemampu-bentukan (formability), keuletan tinggi, dan energi deformasi rendah. Baja Interstitial-Free (IF) membatasi kadar karbon hingga level ultra-rendah (C %) dengan penambahan Titanium (Ti) atau Niobium (Nb) untuk mengikat atom nitrogen dan karbon bebas, sehingga menghilangkan fenomena Yield Point Elongation (YPE) yang memicu garis Lüders (stretcher strain) saat proses penarikan.
Grade HRC untuk Konstruksi dan Struktur
Mutu baja struktural dirancang untuk menahan beban mekanis statis maupun dinamis dengan memberikan kepastian nilai batas luluh minimum dan rentang kekuatan tarik yang terstandarisasi.
Grade HRC untuk Pipa dan Tabung
Baja kelas SPHT dikembangkan khusus untuk pembuatan pipa las resistansi listrik (Electric Resistance Welding / ERW) dan pipa spiral. Baja ini dicirikan oleh sifat las (weldability) yang unggul dan ketahanan terhadap tekanan ekspansi radial saat proses pembentukan pipa.
Grade HRC untuk Otomotif
Komponen sasis dan rangka kendaraan membutuhkan baja berpenebalan ketat dengan kemampuan pengepresan (stamping) presisi serta rasio kekuatan terhadap bobot yang optimal.
HRC TMCP dan High-Strength Steel
Baja micro-alloyed yang mengalami proses Thermomechanical Controlled Processing (TMCP) menghasilkan struktur butir yang sangat halus (ferrite-bainite) melalui presipitasi mikro Niobium, Titanium, dan Vanadium. Material ini memadukan kekuatan luluh yang sangat tinggi dengan kemampuan pembentukan dingin (cold forming) yang presisi.
Metalurgi dan Karakteristik Pemrosesan HRC
HRC untuk Cold Rolling dan Deep Drawing
Gred rendah karbon seperti SPHC, SAE 1006, dan seri EN DD11–DD14 diformulasikan secara khusus untuk aplikasi pemrosesan sekunder. Dalam industri pengerolan ulang (rerolling), SAE 1006 merupakan substrat utama untuk pembuatan Cold Rolled Coil (CRC), baja galvanis (GI), dan Galvalume (GL). Pembatasan kadar Karbon (%) dan Mangan (%) meminimalkan rasio pengerasan regangan (work hardening rate), sehingga memungkinkan reduksi ketebalan hingga di atas 80% pada mesin Tandem Cold Mill tanpa memicu retak mikro.
Untuk manufaktur langsung via penarikan dingin seperti drum, panel instrumen, dan muatan tabung gas, baja Interstitial-Free (BJDPL C / EDDS) menawarkan nilai rasio regangan plastik rata-rata (r) yang tinggi (r ). Nilai r yang tinggi menunjukkan ketahanan material terhadap pembentukan leher (necking) saat diregangkan secara aksial, sehingga memungkinkan proses pencetakan mangkuk atau panel berlekuk dalam tanpa deformasi lokal berlebih.
HRC untuk Pemipaan dan Konstruksi Fluida
Kelompok JIS G3132 SPHT diproduksi dengan kontrol kebersihan baja (steel cleanliness) yang ketat untuk mengurangi inklusi non-logam seperti oksida dan sulfida. Pipa yang dihasilkan melalui proses pembentukan rol (roll forming) dan pengelasan frekuensi tinggi (High-Frequency Induction Welding / HFW) memerlukan material tepi strip yang bebas cacat laminasi.
SPHT1 dan SPHT2 umumnya dialokasikan untuk pipa konduit, pipa furnitur, dan pemipaan tekanan rendah karena kekuatan luluhnya yang moderat serta elongasi tinggi. Sebaliknya, SPHT3 dan SPHT4 dialokasikan untuk pipa struktural berdiameter besar, pipa minyak dan gas bumi, serta tabung bertekanan sedang yang membutuhkan ketahanan terhadap tegangan lingkar (hoop stress).
HRC untuk Sasis dan Komponen Otomotif
Aplikasi sasis kendaraan seperti cross member, side rail, lengan suspensi, dan velg roda membutuhkan kompromi antara kekuatan mekanis yang tinggi, ketahanan lelah (fatigue resistance), dan kemampuan lekuk (flangeability).
Baja SAPH310 dan SAPH370 mendominasi komponen penopang internal yang mengalami pencetakan menengah. SAPH400 dan SAPH440 digunakan untuk sasis beban utama truk dan bus kecil. Ketika efisiensi bobot menjadi prioritas untuk reduksi emisi, industri otomotif beralih ke baja TMCP seperti EN 10149-2 S355MC hingga S700MC. Penggunaan S700MC pada struktur bumper beam atau rangka utama trailer memungkinkan pengurangan ketebalan dinding pelat sebesar 30% hingga 40% dibanding baja karbon SS400 biasa, tanpa mengorbankan kapasitas penyerapan energi benturan (crashworthiness).
HRC untuk Checker Plate
Pelat bermotif canai panas diproduksi dengan rol pembentuk berpola (embossed roll) pada tahapan akhir pengerolan penyelesaian. Memiliki nilai kekuatan luluh minimum 235 dan kekuatan tarik 400 - 510, produk ini didesain khusus untuk lantai industri, anak tangga, dek kapal, dan pijakan alat berat. Pola tonjolan memberikan koefisien gesek permukaan yang tinggi untuk mencegah slip, sementara matriks baja dasarnya mempertahankan sifat las yang setara dengan SS400.
Analisis Metalurgi Lanjutan pada HRC
Pengaruh Ketebalan terhadap Sifat Mekanis HRC
Dalam pengujian tarik spesimen HRC, batas kekuatan luluh (R_{eL}) dan persentase elongasi (A) memiliki hubungan terbalik dengan ketebalan nominal produk (t). Berdasarkan prinsip hukum ketebalan sampel pada spesimen standar ISO/JIS (seperti No. 5 test piece), ketebalan pelat yang lebih tipis (t < 2.0) mengalami laju pendinginan (cooling rate) yang lebih cepat pada Run-Out Table. Laju pendinginan tinggi ini memperhalus ukuran butir ferit (d), yang menurut persamaan Hall-Petch meningkatkan kekuatan luluh:
_y = _0 + k_y d^{-1/2}
Secara bersamaan, laju pendinginan cepat pada pelat tipis membatasi ruang deformasi plastik mikro saat beban tarik diaplikasikan, sehingga menurunkan persentase elongasi absolut. Sebaliknya, pelat tebal (t ) mengalami laju pendinginan lebih lambat yang menghasilkan struktur butir ferit lebih kasar, berakibat pada kekuatan luluh yang relatif lebih rendah namun dengan persentase elongasi yang jauh lebih tinggi. Oleh karena itu, standar teknis seperti JIS G3113 dan EN 10111 secara eksplisit memberikan batas minimum elongasi yang bergradasi berdasarkan rentang ketebalan. Pemilihan spesifikasi material wajib memperhitung koreksi ketebalan ini untuk menghindari kegagalan uji mekanis saat serah terima barang.
Rasio Karbon Ekuivalen (C_{eq}) dan Integrasi Fabrikasi Las
Keberhasilan integrasi HRC ke dalam struktur terlas (welded structures) ditentukan oleh Karbon Ekuivalen (C_{eq}), yang dihitung berdasarkan formula IIW (International Institute of Welding):
C_{eq} = + + +
Pada baja struktural konvensional seperti SS400, peningkatan kekuatan dilakukan dengan menaikkan kadar Karbon dan Mangan, yang berdampak pada kenaikan C_{eq} di atas 0.40%. Hal ini meningkatkan risiko pembentukan struktur martensit yang keras dan getas pada daerah terpengaruh panas (Heat-Affected Zone / HAZ), yang memicu retak hidrogen (cold cracking).
Sebaliknya, pada baja TMCP kelas EN 10149-2 (misalnya S420MC dan S700MC), kadar Karbon dijaga sangat rendah (%). Peningkatan kekuatan dicapai melalui penguatan presipitasi karbonitrida Niobium/Titanium () serta pemurnian butir termomekanis. Hasilnya, nilai C_{eq} tetap berada di bawah 0.35%, yang memberikan sifat las luar biasa tanpa memerlukan proses pemanasan awal (pre-heating) pada fabrikasi las robotik berkecepatan tinggi.
Strain Aging dan Formability HRC
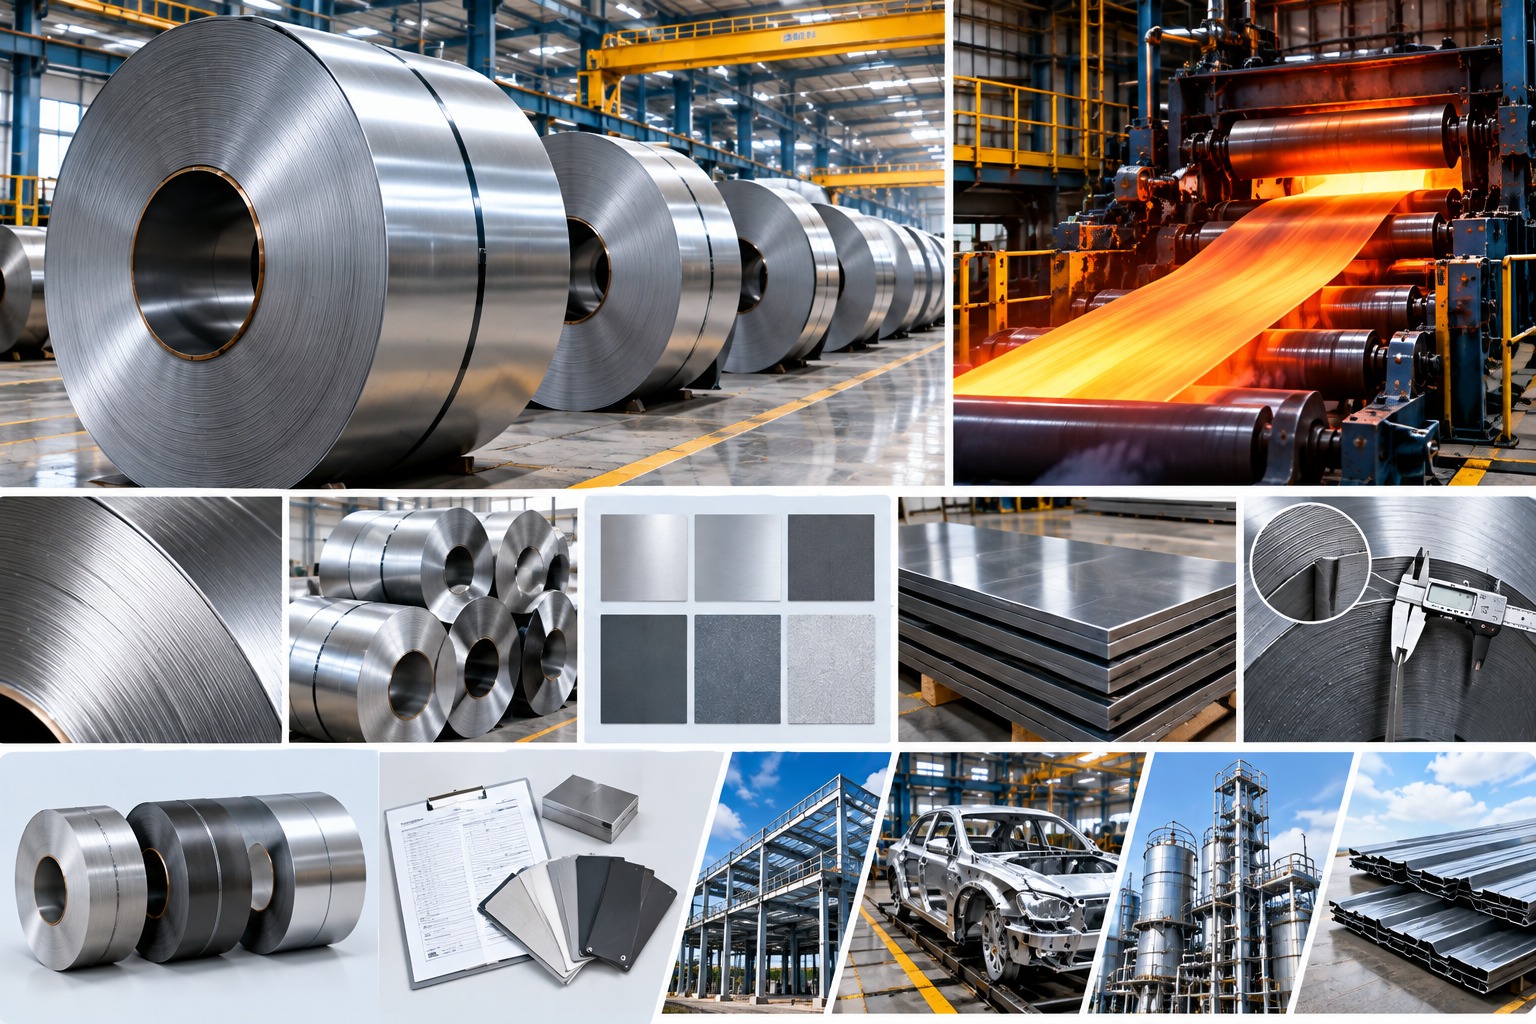
Baja canai panas dengan deoksidasi yang tidak sempurna (rimmed atau semi-killed steel) menyimpan atom nitrogen (N) dan karbon (C) interstisial terlarut dalam matriks ferit. Selama penyimpanan pada temperatur ruang, atom-atom bebas ini berdifusi menuju dislokasi dan menguncinya dalam struktur yang dikenal sebagai atmosfer Cottrell.
Saat material difabrikasi setelah masa penyimpanan lama, terjadi fenomena penuaan regangan (strain aging) yang ditandai oleh munculnya kembali titik luluh tajam (sharp yield point), penurunan keuletan dan ketangguhan impak, serta timbulnya cacat permukaan berupa garis Lüders saat penarikan atau pembungkukan.
Untuk mengantisipasi hal tersebut, grade baja berkualitas tinggi seperti EN 10111 DD12–DD14 dan JIS G3131 SPHE/SPHF diproduksi dengan metode fully killed steel menggunakan deoksidasi Aluminium. Aluminium mengikat nitrogen bebas menjadi presipitasi AlN yang stabil. Pemasok memberikan jaminan masa berlaku properti mekanis (property validity period) hingga 6 bulan sejak tanggal penyerahan untuk gred DD12–DD14, sedangkan untuk gred komersial seperti DD11/SPHC dianjurkan untuk segera diproses dalam kurun waktu 6 minggu guna menghindari cacat pembentukan akibat penuaan regangan.
Cara Memilih HRC Sesuai Aplikasi
Pemilihan produk Hot Rolled Coil (HRC) secara efektif membutuhkan evaluasi holistik yang menghubungkan profil pemrosesan lanjutan, kondisi pembebanan struktur, dan standar regulasi industri. Untuk aplikasi pengerolan ulang dingin (CRC) serta penarikan ekstrem, pemanfaatan mutu berbahan dasar karbon ultra-rendah seperti SAE 1006, EN 10111 DD13/DD14, atau baja Interstitial-Free (BJDPL C / EDDS) menjadi syarat mutlak untuk memastikan nilai rasio regangan plastik (r) yang tinggi serta mengeliminasi risiko pembentukan garis Lüders.
Pada sektor manufaktur pipa dan tabung presisi, spesifikasi JIS G3132 SPHT1 hingga SPHT4 memberikan kepastian dalam respon pengelasan frekuensi tinggi (HFW) dan konsistensi dimensi lebar maupun tebal tepi strip. Di sisi lain, aplikasi infrastruktur dan konstruksi umum tetap mengandalkan mutu baja karbon struktural seperti JIS G3101 SS400, SNI 8278 SS400, dan ASTM A36 karena menawarkan efisiensi biaya yang optimal dengan batas luluh terjamin.
Transisi menuju efisiensi energi dan penurunan berat pada kendaraan niaga mengarahkan adopsi baja termomekanis berkekuatan tinggi (TMCP) seperti EN 10149-2 S355MC hingga S700MC. Penggunaan baja mikro-paduan ini tidak hanya meningkatkan kapasitas beban statis dan dinamik, tetapi juga menjaga rasio karbon ekuivalen (C_{eq}) pada tingkat rendah untuk mendukung kemudahan pengelasan otomatis di lini produksi modern.
Sumber dan Referensi Teknis
Krakatau Steel Product Specifications | PDF - Scribd, https://www.scribd.com/document/558687379/Product-Spec-KS 2. PowerPoint 簡報 - FHS, https://www.fhs.com.vn/assets/product/%E7%86%B1%E8%BB%8B%E7%94%A2%E5%93%81%E5%9E%8B%E9%8C%84.pdf 3. PO Catalogue | PDF | Rolling (Metalworking) | Steel - Scribd, https://www.scribd.com/document/513897175/201502-PO-Catalogue 4. Din en 10149-2 | PDF | Steel | Industrial Processes - Scribd, https://www.scribd.com/document/495055231/DIN-EN-10149-2 5. EN 10111 DD11, DD12, DD13, DD14 - Emirerristeel, https://emirerristeel.com/en-10111/ 6. EN 10111 Standard Guide - Modulus Metal, https://www.modulusmetal.com/en-10111-standard-guide/ 7. Din en 10111 | PDF | Sheet Metal | Rolling (Metalworking) - Scribd, https://www.scribd.com/document/634332532/Untitled 8. Cold Rolled Steel Coils, https://www.csvc.com.vn/pdf/201502%20CR%20Catalogue.pdf 9. BS EN 10149 Information on Steels - RoyMech, https://www.roymech.co.uk/Useful_Tables/Matter/Steel_Data/Steel-10149.html 10. EN10111 DD11 Automotive Steel | High Quality | IBC Metal Group, https://tjibc.com/automotive-steel/en10111-dd11-automotive-steel/ 11. Automotive Steel Sheets Overview | PDF - Scribd, https://www.scribd.com/document/783770766/%E9%A6%96%E9%92%A2%E6%9D%90%E8%B4%A8 12. SAE 1006 AK,SAE A622 DQ - Steel plate - Bebon Steel, https://www.bebonchina.com/steel/Steel-plate/ASTM/SAE-A622-DQ-SAE-1006-AK.html 13. Krakatau Wajatama Steel Products Overview | PDF - Scribd, https://www.scribd.com/document/895856257/Product-Specification-PT-Krakatau-Wajatama 14. Hot-Rolled Steel Sheets & Coils | PDF - Scribd, https://www.scribd.com/document/474546512/HC305-rev 15. High strength steel grades acc. to EN10149 - Constructalia, https://constructalia.arcelormittal.com/en/steel-grades/high-strength-steel-grades-en-10149 16. Q/BQB 310-2003 Steel Standards | PDF - Scribd, https://www.scribd.com/document/840597410/Q-BQB-310-2003english 17. S700MC equivalent grade,Hot sell EN 10149-2 … - Bebon Steel, https://www.bebonchina.com/v3/bebon-show/news/s700mc-equivalent-grade-hot-sell-en.html 18. Structural Steel Plate Specifications | PDF - Scribd, https://www.scribd.com/document/378559899/Material-Spec
Proses Produksi HRC dari Slab sampai Coil
Slab → Slab identification dan inspection → Reheating furnace → Descaling → Roughing mill → Finishing mill → Run-Out Table → Controlled cooling → Coiling → Inspection → Packing atau downstream processing
Slab dan Identifikasi Material
Sebelum masuk hot strip mill, slab harus dapat ditelusuri melalui heat number, grade, ukuran, berat, dan production schedule. Traceability menghubungkan produk akhir dengan riwayat steelmaking dan hasil analisis kimia.
Reheating Furnace
Slab dipanaskan sampai kondisi yang sesuai untuk hot rolling. Temperatur tidak boleh dipukul rata untuk semua grade karena target proses bergantung pada chemistry, thickness, rolling schedule, dan desain mill.
Descaling
Pemanasan membentuk oxide scale pada permukaan slab. High-pressure water descaling digunakan untuk menghilangkan scale sebelum rolling. Pengendalian tahap ini penting untuk mencegah scale defect terbawa ke permukaan produk.
Roughing Mill
Roughing mill memberikan reduction besar dan mengubah slab menjadi transfer bar. Pada reversing mill, material dapat bergerak maju-mundur beberapa kali; desain aktual bergantung pada fasilitas.
Finishing Mill
Finishing mill memberikan reduction lanjutan sampai thickness target. Gauge control, flatness control, rolling force, inter-stand tension, roll bending, roll shifting, speed, dan temperatur harus dikendalikan bersama.
Run-Out Table dan Controlled Cooling
Setelah finishing mill, strip melewati run-out table. Pendinginan terkontrol menentukan cooling rate dan, pada grade tertentu, menjadi bagian penting dari pembentukan microstructure serta mechanical properties.
Coiling
Strip kemudian digulung menjadi coil pada coiling temperature yang ditentukan. Temperatur ini ikut memengaruhi microstructure dan sifat akhir, sehingga coiler merupakan bagian dari route metalurgi, bukan sekadar alat penggulung.
Inspection dan Release
Coil yang selesai tidak otomatis langsung dikirim. Quality control memeriksa thickness, width, flatness, surface condition, coil weight, mechanical properties, chemical composition berdasarkan heat, edge condition, dan traceability sesuai purchase specification.
HRC untuk Cold Rolling
HRC yang akan dijadikan CRC umumnya menjalani pickling untuk menghilangkan oxide scale, kemudian cold rolling. Grade low-carbon dan high-formability sangat penting bila target akhirnya adalah gauge tipis atau produk yang akan mengalami deep drawing.
HRC untuk Pipe Making
HRC dapat dipotong menjadi strip lalu dibentuk dengan roll forming menjadi pipa welded. Edge quality sangat penting karena kedua sisi strip bertemu di welding zone. Lamination, inclusion, edge crack, dan surface defect dapat mengganggu kestabilan welding.
HRC untuk Automotive
Automotive HRC membutuhkan kombinasi strength, formability, weldability, fatigue performance, dan dimensional stability. SAPH dan SPFH merupakan contoh designation yang dikenal pada standar Jepang, sedangkan grade TMCP seperti S355MC sampai S700MC digunakan pada aplikasi high-strength tertentu.
HRC untuk Konstruksi
Structural HRC digunakan untuk frame, support, welded fabrication, bracket, plate component, machinery, dan konstruksi. Grade harus dipilih berdasarkan design load, welding requirement, thickness, fabrication method, dan standard proyek.
Parameter Pembelian HRC yang Harus Jelas
- Standard dan edition
- Grade
- Thickness
- Width
- Coil weight
- Surface condition
- Edge condition
- Yield strength
- Tensile strength
- Elongation
- Chemical composition
- Delivery condition
- Testing requirement
- Mill test certificate
- Traceability
- Packaging requirement
Kesimpulan
Hot Rolled Coil bukan satu grade baja, melainkan keluarga produk baja canai panas dengan banyak kelas mutu. Commercial quality, drawing quality, structural steel, automotive steel, HSLA, dan TMCP mempunyai tujuan serta karakteristik yang berbeda.
Pemilihan HRC yang benar harus melihat grade, standard, chemical composition, yield strength, tensile strength, elongation, thickness, formability, weldability, surface condition, dan proses downstream.
Untuk membandingkan JIS, ASTM, EN, SNI, dan ISO, jangan menggunakan angka tensile strength atau yield strength sebagai satu-satunya dasar. Material substitution harus diverifikasi terhadap seluruh persyaratan standar dan kebutuhan aplikasi.
Jawaban tegasnya: HRC yang tepat adalah HRC yang spesifikasinya cocok dengan proses dan fungsi akhirnya. Coil yang lebih murah atau memiliki strength lebih tinggi tidak otomatis lebih tepat bila formability, weldability, tolerance, surface, atau requirement downstream tidak sesuai.
Sumber dan Referensi Teknis
ASTM International – ASTM A1011/A1011M-25 https://store.astm.org/a1011_a1011m-25.html
JIS – Japanese Industrial Standards https://www.jisc.go.jp/
European Committee for Standardization https://www.cencenelec.eu/
International Organization for Standardization https://www.iso.org/
World Steel Association https://worldsteel.org/
ArcelorMittal – High Strength Steel Grades https://constructalia.arcelormittal.com/en/steel-grades/high-strength-steel-grades
Catatan Akurasi
Nilai chemistry dan mechanical properties harus selalu diverifikasi terhadap edition standar yang berlaku, purchase order, customer specification, dan mill test certificate. Tabel perbandingan digunakan sebagai referensi awal dan bukan dasar tunggal untuk material substitution.
Parameter proses seperti reheating temperature, finishing temperature, cooling rate, reduction, rolling force, dan coiling temperature juga tidak boleh dianggap universal. Recipe aktual bergantung pada grade, thickness, equipment, mill design, dan target mechanical properties.