Wawasan Industri
Mengenal Flatness Defect pada baja gulung: Edge Wave, Centre Buckle, Coil set dan Longbow serta cara mengatasinya
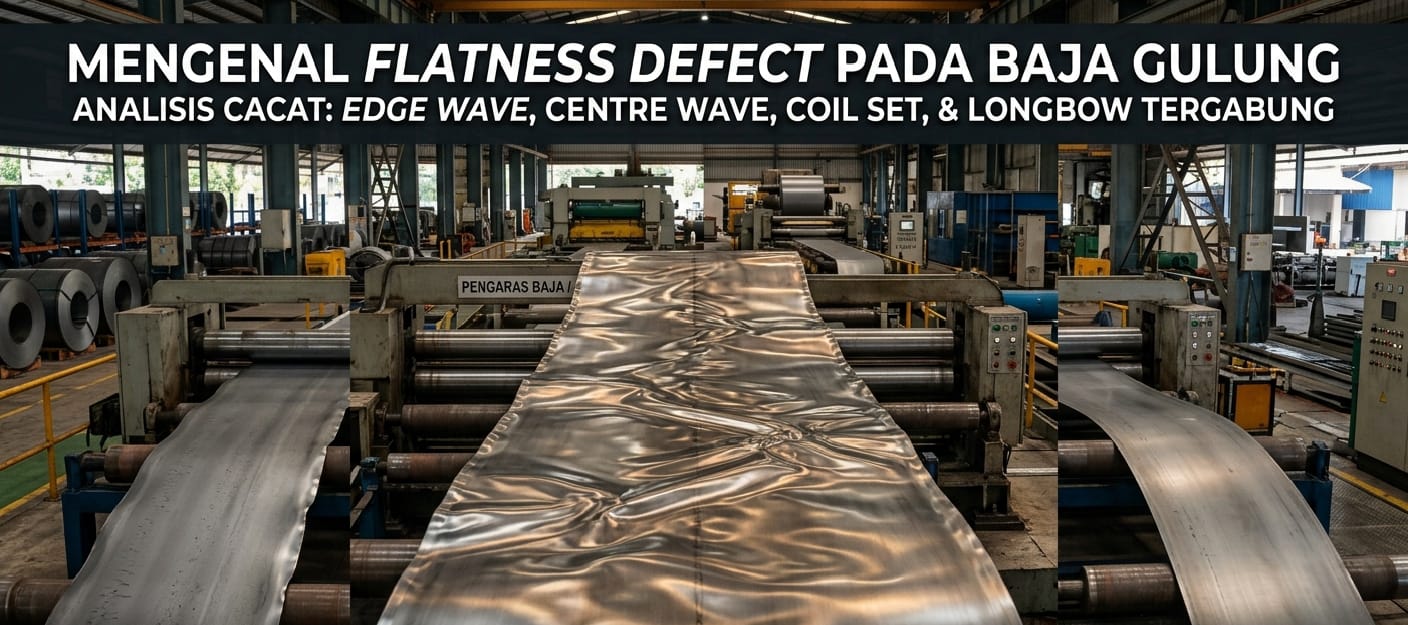
Flatness defect pada baja gulung bukan sekadar masalah strip yang terlihat bergelombang. Bentuk seperti edge wave, centre wave, coil set, longbow, quarter wave, dan crossbow merupakan manifestasi berbeda dari distribusi elongation, strain, dan residual stress yang tidak seimbang pada strip.
Bagi QC, kemampuan paling penting bukan hanya mengenali bahwa coil tidak flat, tetapi membaca pola defect: berada di edge atau centre, memanjang atau melintang, muncul sepanjang body atau hanya head/tail, terlihat saat tension masih ada atau setelah tension dilepas, serta berubah atau tidak setelah slitting.
APA YANG DIMAKSUD DENGAN FLATNESS?
Flatness menggambarkan kemampuan strip untuk mempertahankan bentuk bidang yang rata tanpa gelombang atau curvature yang tidak diinginkan. Dalam proses rolling dan finishing, strip mengalami deformasi elastis-plastis. Bila bagian tertentu mengalami elongation relatif yang berbeda dari bagian lain, residual stress dapat tersimpan.
Ketika strip masih berada di bawah tension, sebagian ketidakseimbangan tersebut dapat tertahan sehingga strip tampak lebih flat. Setelah tension dilepas, ketidakseimbangan dapat muncul sebagai buckling, wave, atau curvature.
Karena itu, “terlihat flat saat line berjalan” tidak selalu berarti distribusi stress di dalam material sudah ideal.
MENGAPA FLATNESS DEFECT MUNCUL?
Penyebabnya dapat berasal dari banyak tahap. Pada rolling, non-uniform reduction sepanjang lebar strip dapat dipengaruhi oleh roll crown, elastic roll deflection, thermal crown, wear, roll bending, friction, lubrication, tension, dan kondisi incoming strip. Material yang masuk juga membawa sejarah deformasi dari proses sebelumnya.
Mechanical properties ikut menentukan respons material. Thickness, width, yield strength, hardness, dan kondisi permukaan dapat membuat dua coil dengan ukuran sama membutuhkan kondisi proses yang berbeda.
Perubahan kondisi sepanjang coil juga penting. Head, body, dan tail tidak selalu mengalami kondisi transient yang sama. Threading, acceleration, deceleration, tension build-up, weld, serta perubahan parameter dapat menghasilkan pola defect yang hanya muncul di bagian tertentu.
EDGE WAVE
Edge wave adalah gelombang yang dominan di dekat tepi strip, sementara bagian tengah relatif lebih tenang. Secara konseptual, kondisi ini dapat terjadi ketika elongation relatif di area edge lebih besar daripada bagian lain sehingga terjadi ketidakseimbangan panjang.
Jangan menjadikan “edge lebih panjang” sebagai satu-satunya diagnosis. Distribusi stress, restraint, tension, dan geometri aktual strip dapat membuat mekanismenya lebih kompleks.
CIRI-CIRI EDGE WAVE
Periksa strip pada kondisi yang memungkinkan tension dikurangi dengan aman. Amati apakah gelombang berada konsisten di dekat edge, apakah muncul di kedua sisi, dan apakah amplitudonya berubah dari head ke body lalu tail.
Jika defect hanya ada di head, penyebabnya belum tentu sama dengan edge wave yang konsisten sepanjang body.
PENYEBAB EDGE WAVE
Incoming flatness yang sudah tidak ideal dapat diteruskan ke proses berikutnya. Pada rolling, profile roll dan distribusi reduction dapat menyebabkan differential elongation. Elastic deflection, roll crown, thermal condition, wear, bending, friction, dan lubrication dapat ikut berperan.
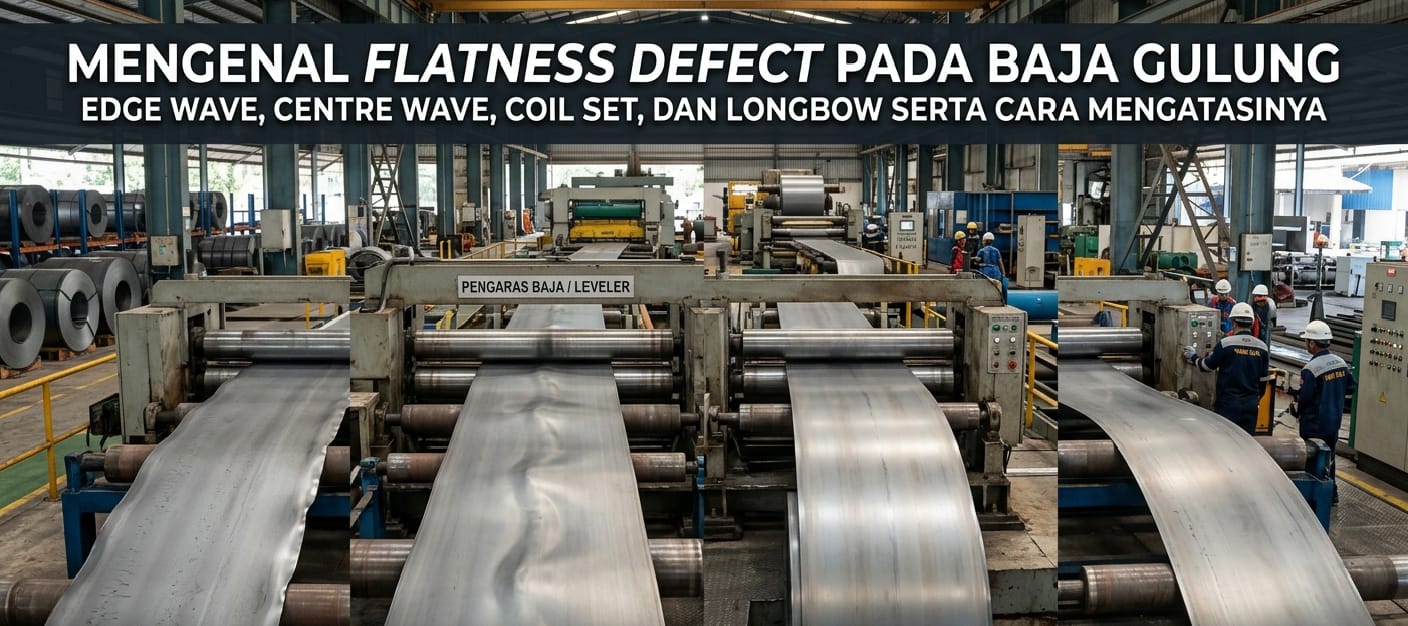
Pada finishing atau levelling, koreksi dilakukan dengan memberikan deformasi terkontrol agar perbedaan elongation relatif berkurang. Namun koreksi terlalu agresif dapat memunculkan masalah lain seperti perubahan curvature atau residual stress baru.
CENTRE WAVE
Centre wave, centre buckle, atau centre fullness adalah kondisi ketika gelombang dominan berada di area tengah strip dan edge relatif lebih tenang. Dalam banyak kasus, mekanismenya merupakan kebalikan relatif dari edge wave: bagian tengah memiliki elongation efektif yang berbeda dari edge.
Centre wave tidak boleh langsung dianggap sebagai masalah tension. Tension dapat membuat strip terlihat lebih flat ketika ditarik, tetapi belum tentu menghilangkan residual stress imbalance.
Pemeriksaan harus dilakukan pada kondisi yang konsisten, termasuk membandingkan keadaan di bawah tension dengan keadaan setelah restraint berkurang.
COIL SET
Coil set berbeda dari wave melintang. Coil set adalah kecenderungan strip mempertahankan curvature pada arah longitudinal setelah keluar dari gulungan.
Ketika strip dililitkan pada diameter tertentu, lapisan melalui ketebalan mengalami strain yang berbeda. Karena sebagian deformasi dapat menjadi plastis, curvature tidak selalu hilang setelah strip dilepas.
Diameter coil, diameter mandrel, tension recoiling, thickness, yield strength, dan riwayat bending memengaruhi hasil akhir.
Koreksi dapat dilakukan melalui levelling atau reverse bending terkontrol. Targetnya bukan membengkokkan strip sekeras mungkin ke arah sebaliknya, melainkan mengurangi curvature residual dengan deformasi yang sesuai kemampuan material dan mesin.
LONGBOW
Longbow adalah kelengkungan strip pada arah longitudinal sehingga strip cenderung membentuk busur ketika dilihat sepanjang arah travel. Defect ini dapat mengganggu tracking dan feeding pada proses downstream.
Longbow dapat berkaitan dengan perbedaan extension antara sisi kiri dan kanan strip. Residual stress imbalance juga penting. Studi mengenai tension levelling menunjukkan bahwa differential reduction across width dapat menghasilkan residual stress yang kemudian membuat strip bowed, terutama setelah slitting.
QUARTER WAVE DAN CROSSBOW
Quarter wave muncul pada area intermediate antara edge dan centre. Pola ini dapat terjadi ketika distribusi elongation tidak seragam pada beberapa zona lebar strip.
Crossbow berbeda karena curvature utamanya berada pada arah transverse atau melintang strip. Memisahkan crossbow dari coil set sangat penting karena arah deformasinya berbeda dan tindakan koreksinya juga tidak sama.
FLATNESS DEFECT BISA BERASAL DARI UPSTREAM
Jangan otomatis menyalahkan proses finishing hanya karena defect ditemukan di finishing line.
Strip membawa incoming profile dan residual stress dari proses sebelumnya. Jika upstream menghasilkan differential elongation, proses berikutnya dapat memperlihatkan defect yang sebelumnya tertahan oleh tension.
Konsep defect inheritance sangat penting. Bila pola yang sama muncul pada banyak coil dari campaign, supplier, grade, thickness, atau rolling condition tertentu, investigasi harus diperluas ke upstream.
HUBUNGAN THICKNESS, WIDTH, DAN MECHANICAL PROPERTIES
Thickness memengaruhi respons bending dan flatness. Strip tipis lebih fleksibel dan dapat lebih sensitif terhadap ketidakseimbangan tertentu, sedangkan strip lebih tebal membutuhkan kondisi bending yang berbeda.
Width juga memengaruhi distribusi gaya dan deformasi. Perubahan width dapat mengubah kondisi roll deflection dan profile.
Yield strength dan hardness juga penting karena correction flatness memanfaatkan respons elastoplastik material.
Karena itu recipe sebaiknya tidak hanya dikelompokkan berdasarkan thickness. Grade, thickness, width, mechanical properties, dan kondisi incoming perlu dipertimbangkan bersama.
BAGAIMANA QC MEMERIKSA FLATNESS?
Metode inspeksi harus repeatable. Jangan hanya mengandalkan satu orang yang “sudah biasa melihat wave”.
Tentukan kondisi inspeksi, lokasi sampling, metode pengukuran, dan cara mencatat hasil. Bila memungkinkan, ukur amplitude dan wavelength menggunakan metode yang konsisten.
Catat lokasi defect terhadap width, misalnya “edge wave dominan pada sisi operator sekitar 50–100 mm dari edge”. Catatan seperti ini jauh lebih berguna daripada “coil tidak flat”.
HEAD, BODY, DAN TAIL
Head, body, dan tail harus dipisahkan dalam analisis. Kondisi threading, acceleration, deceleration, tension build-up, atau area dekat weld dapat membuat defect lebih kuat pada bagian tertentu.
Jika body flat tetapi 100–300 meter pertama menunjukkan wave, fokus investigasi sebaiknya pada kondisi transient. Sebaliknya, defect konsisten sepanjang body lebih mengarah pada kondisi proses yang stabil dan berulang.
TROUBLESHOOTING: JANGAN UBAH SEMUA PARAMETER SEKALIGUS
Kesalahan umum adalah mengubah tension, bending, speed, reduction, dan setting roll secara bersamaan. Setelah defect membaik, tidak ada bukti parameter mana yang sebenarnya berpengaruh.
Lebih baik lakukan controlled trial bila memungkinkan. Ubah satu faktor utama, dokumentasikan hasil, lalu bandingkan.
TROUBLESHOOTING: FLAT SAAT BERJALAN, BERGELOMBANG SETELAH DIPOTONG
Jika strip tampak flat di bawah tension tetapi menjadi wave setelah dipotong, jangan langsung menyalahkan cutting. Pemotongan menghilangkan restraint dan memungkinkan residual stress dilepaskan.
Perubahan bentuk setelah slitting merupakan petunjuk bahwa residual stress distribution perlu diperiksa.
ROOT CAUSE ANALYSIS
Mulai dengan bentuk defect.
Apa bentuknya? Di mana lokasinya? Longitudinal atau transverse? Edge, centre, quarter, atau seluruh width? Muncul saat tension ada atau setelah tension dilepas? Konsisten sepanjang coil atau hanya head/tail? Berubah setelah slitting?
Setelah pola diketahui, baru periksa parameter proses dan incoming condition.
Pendekatan ini lebih efektif daripada langsung mencari angka setting.
MEMBUAT PARETO FLATNESS DEFECT
Pareto dapat menunjukkan prioritas improvement. Contoh ilustrasi: edge wave 42%, centre wave 27%, coil set 15%, longbow 9%, quarter wave 5%, dan crossbow 2%.
Angka tersebut hanya contoh, bukan standar industri. Dalam data aktual, severity dan dampak customer complaint juga harus diperhitungkan. Defect yang jumlahnya sedikit tetapi menyebabkan kerugian besar tetap dapat menjadi prioritas utama.
KAPAN DEFECT DIKEMBALIKAN KE UPSTREAM?
Jika incoming coil sudah menunjukkan pola defect, koreksi finishing terus-menerus hanya memindahkan beban ke proses berikutnya.
Upstream perlu dilibatkan bila defect konsisten pada campaign tertentu, muncul sebelum finishing, kembali setelah slitting, atau membutuhkan correction severity yang terlalu tinggi.
Tujuannya bukan mencari siapa yang salah, melainkan menghentikan defect dari sumbernya.
HUBUNGANNYA DENGAN CUSTOMER
Flatness memengaruhi feeding, tracking, stacking, blanking, stamping, forming, slitting, dan handling. Customer mungkin tidak mengetahui apakah sumber masalah berasal dari rolling, levelling, recoiling, atau proses sebelumnya. Mereka hanya mengalami material yang sulit diproses.
Karena itu acceptance flatness sebaiknya mempertimbangkan penggunaan akhir, bukan hanya tampilan coil di pabrik.
FLAT TIDAK SELALU BERARTI BEBAS RESIDUAL STRESS
Sebuah strip dapat terlihat flat karena tension sedang menahannya. Setelah tension dilepas, bentuk berubah. Mother coil juga dapat terlihat baik tetapi menghasilkan slit strip yang melengkung.
Ini bukan berarti setiap flat strip pasti memiliki residual stress bermasalah. Intinya, visual flatness dan residual stress adalah dua hal yang berkaitan tetapi tidak identik.
STANDAR INTERNAL YANG BAIK
Perusahaan sebaiknya memiliki visual standard berisi contoh edge wave, centre wave, quarter wave, coil set, crossbow, dan longbow; contoh acceptable dan unacceptable; lokasi pengukuran; kondisi tension; metode sampling; serta aturan acceptance.
Dengan standar tersebut, komunikasi QC dan production menjadi lebih objektif. “Wave-nya lumayan” dapat diganti dengan klasifikasi berdasarkan standar internal.
DARI PENGALAMAN OPERATOR MENJADI DATABASE
Operator sering mengetahui pola yang tidak terlihat dalam laporan. Pengetahuan tersebut sebaiknya dikonversi menjadi data.
Kolom yang berguna antara lain tanggal, coil ID, grade, thickness, width, supplier, incoming flatness, line, setting, defect type, lokasi defect, head/body/tail, corrective action, dan hasil.
Setelah ratusan coil terkumpul, pola dapat dianalisis. Misalnya longbow meningkat pada width tertentu, edge wave meningkat setelah roll mencapai campaign tertentu, atau centre wave lebih sering muncul pada grade tertentu.
Dengan begitu troubleshooting berubah dari “feeling” menjadi evidence-based improvement.
KERANGKA KOREKSI YANG PRAKTIS
1. Identifikasi bentuk defect. 2. Tentukan arah: longitudinal atau transverse. 3. Tentukan lokasi: edge, centre, intermediate, atau seluruh width. 4. Periksa incoming condition. 5. Bandingkan head, body, dan tail. 6. Periksa thickness, width, grade, hardness, dan parameter relevan. 7. Lakukan controlled trial bila memungkinkan. 8. Evaluasi kembali setelah tension dilepas. 9. Jika material akan di-slit, evaluasi slit strip. 10. Simpan hasil corrective action sebagai data.
MENGAPA FLATNESS ADALAH MASALAH SISTEM?
Flatness jarang memiliki satu penyebab tunggal. Roll profile dapat benar tetapi incoming material sudah bermasalah. Incoming material dapat baik tetapi tension tidak stabil. Tension dapat stabil tetapi roll wear berubah. Semua parameter dapat tampak normal tetapi grade material berbeda.
Karena itu rantainya perlu dilihat sebagai satu sistem:
Material → Rolling → Tension → Levelling → Recoiling → Slitting → Customer Process.
Jika salah satu tahap menghasilkan ketidakseimbangan elongation atau residual stress, gejalanya dapat muncul pada tahap berikutnya.
KESIMPULAN
Flatness defect pada baja gulung harus dibaca sebagai pola mekanis, bukan sekadar masalah visual.
Edge wave, centre wave, coil set, longbow, quarter wave, dan crossbow memiliki karakteristik yang berbeda. Edge dan centre wave terutama menggambarkan ketidakseimbangan relatif elongation sepanjang width. Coil set berkaitan dengan curvature longitudinal akibat bending melalui thickness ketika strip digulung. Longbow merupakan curvature longitudinal yang dapat berkaitan dengan perbedaan kondisi antara sisi kiri dan kanan serta residual stress imbalance.
QC yang efektif tidak berhenti pada pertanyaan “flat atau tidak?”. Pertanyaan yang lebih berguna adalah: bagian mana yang mengalami ketidakseimbangan, kapan defect mulai terbentuk, apakah defect diwariskan dari upstream, dan bukti apa yang mendukung root cause?
Jika pertanyaan tersebut menjadi kebiasaan, flatness defect dapat berubah dari masalah reaktif menjadi sumber data improvement. Hasil akhirnya bukan hanya coil yang terlihat lebih rata, tetapi proses yang lebih stabil, hold dan rework yang lebih rendah, serta material yang lebih aman digunakan customer.
REFERENSI TEKNIS
1. Morris, J.W., Hardy, S.J., Thomas, J.T. (2002). Some fundamental considerations for the control of residual flatness in tension levelling. Journal of Materials Processing Technology, 120, 385–396.
2. Morris, J.W., Hardy, S.J., Thomas, J.T. (2005). Effects of tension levelling process parameters on cold rolled strip characteristics using a designed factorial analysis approach. Ironmaking & Steelmaking, 32(5), 443–448.
3. Morris, J.W., Hardy, S.J., Thomas, J.T. (2001). Formation of residual stresses owing to tension levelling of cold rolled strip. Ironmaking & Steelmaking, 28(1), 44–52.
4. Reduction of flatness defects in thin metal sheets by a pure tension leveler. International Journal of Mechanical Sciences, 122 (2017), 267–276.
5. Tran, T., Tardif, N., Limam, A. (2015). Experimental and numerical modeling of flatness defects in strip cold rolling. International Journal of Solids and Structures, 69–70.
6. Nakhoul, M., Montmitonnet, P., Abdelkhalek, S. (2012). Flatness Defect in Thin Strip Cold Rolling and the Friction Impact on it.
CATATAN TEKNIS
Contoh angka Pareto di atas hanya ilustrasi. Acceptance criteria dan setting mesin harus mengikuti spesifikasi produk, kemampuan equipment, grade material, customer requirement, serta standar internal perusahaan. Tidak ada satu angka setting yang berlaku universal untuk semua mill dan semua material.